01

Dövme
Diş kökünde sürekli bir lif akışı sağlanacak şekilde, neredeyse nihai şekle yakın bir biçimde dövülmüş ham madde.


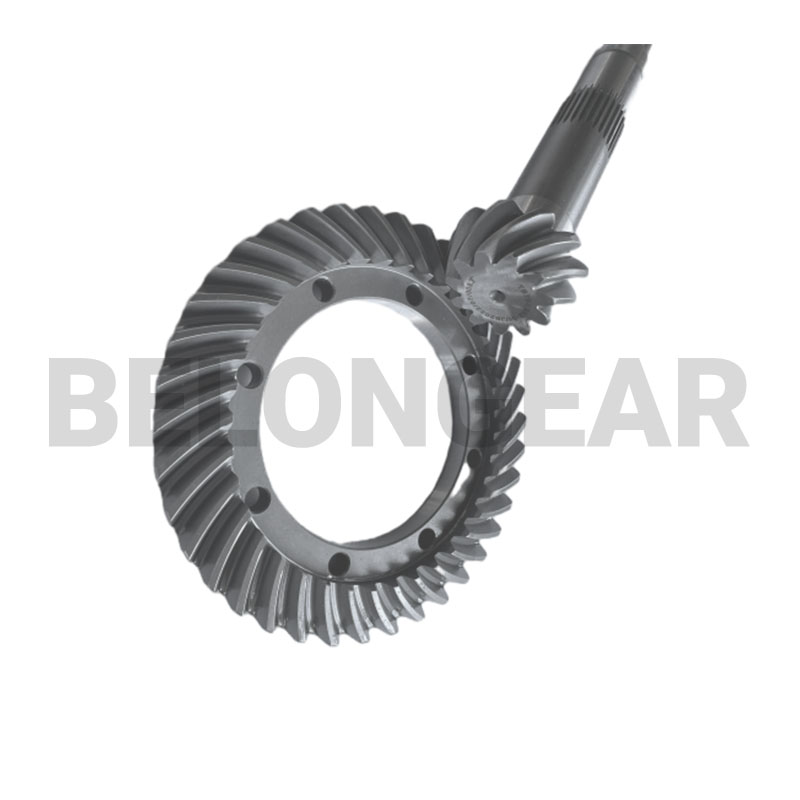
Traktör şanzımanları yılın birkaç haftasında yoğun bir şekilde çalışır ve sonra dinlenir. Birbirine geçmeli bir çift dişli, tarlaya ulaşmadan önce tam temas sağlar; bu da mevsimlik şanzımanın sessiz kalmasını ve ömrünü kısaltan kenar yüklenmesinin önlenmesini sağlar.
Bir spiral konik dişli, boyutlarından çok dişlerinin işlenme şekliyle tanımlanır. İşlenecek yol, elde edilebilecek hassasiyeti, gürültüyü ve maliyeti belirler; bu nedenle, çizim yayınlanmadan önce kararlaştırılır, atölyeye bırakılmaz.
| Rota | Dişin bitiş şekli | Seçildiği zaman | Sınırlama |
|---|---|---|---|
| Gleason tur bindirdiBU SAYFA | Dişler kesilir, sertleştirilir ve ardından Gleason taşlama aletinde eşleştirilmiş çiftler halinde taşlanır. Çift, aşındırıcı bileşik ile birlikte çalıştırılır, böylece temas sadece kesicinin bıraktığı yerde değil, dişin tamamında sağlanır. | Orta hızda sessiz çalışma; yüksek ses seviyesi; klasik otomotiv ve dişli motor yolu. | Taşlama işlemi, kesilmiş diş geometrisini değil, teması düzeltir; bu nedenle elde edilebilecek hassasiyet, sertleştirme işleminden önce belirlenir. |
| Gleason sahası | Diş yan yüzeyleri sertleştirildikten sonra Gleason taşlama makinesinde taşlanır. Taşlama, sertleştirmenin bıraktığı bozulmayı düzeltir, böylece bitmiş diş, temasın düzeltilmesi için alıştırma işlemine güvenmek yerine, dar bir profil toleransı içinde kalır. | Taşlama işlemine göre daha yüksek hız, daha hassas doğruluk ve daha düşük gürültü; sürekli çalışan şanzımanlar için ideal yöntem. | Taşlama, daha yavaş ve maliyetli bir son işlem adımıdır; bu nedenle, hassasiyetin gerektirdiği durumlarda tercih edilir. |
| Klingelnberg sert kesim | Dişler önce yumuşak bir şekilde kaba kesimle, ardından sertleştirilerek ve son olarak Klingelnberg makinesinde sert kesimle tamamlanır. Sertleştirilmiş dişin kesimi, ayrı bir taşlama işleminden kaçınmayı sağlar ve diş yüzeyinin taşlama izlerinden arındırılmasını garanti eder. | Taşlama işleminin zor olduğu ve Klingelnberg sistem geometrisine sahip yerlerde sert yüzey işleme. | Yumuşak kaba kesimde doğru malzeme kalması gerektiğinden, kaba ve sert kesim tek bir işlem olarak planlanır. |
Aşağıdaki değerler bu ürünün çiziminden alınmıştır. Sayfada bir malzeme veya doğruluk derecesi belirtilmişse, bu burada da tekrarlanmıştır; diğer her şey katalogdan varsayılmak yerine çizim incelemesi sırasında sizinle teyit edilmiştir.
| Öğe | Bu ürün | Nasıl doğrulandı? |
|---|---|---|
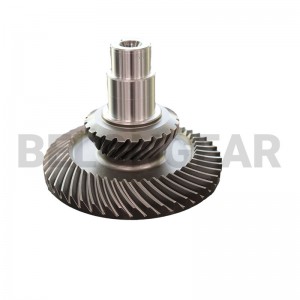
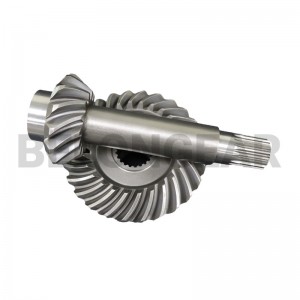
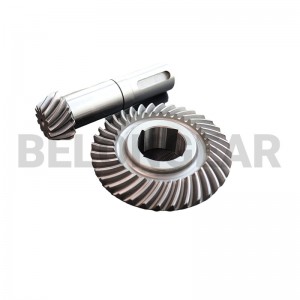
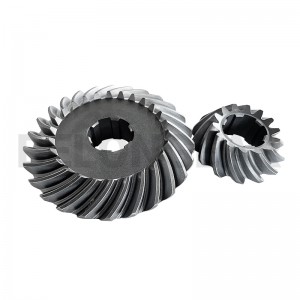
| Dişli tipi | Açısal konik dişli ve pinyon çifti | Çizim |
| Bitirme | Eşleşmiş bir çift olarak tur attılar | Ağ oluşturma raporu |
| Malzeme | Alaşımlı çeliğin çizime göre yüzey sertleştirilmesi | Malzeme sertifikası |
| Isıl işlem | Çizime göre karbonlama yapıldıktan sonra taşlama işlemi uygulandı. | Isıl işlem raporu |
| Görev | Traktör şanzımanı ve son tahrik sistemi | Çizim |
| Tedarik kapsamı | Eşleşen çift | Ağ oluşturma raporu |
Traktör yedek parça seti genellikle, halihazırda depoda bulunan bir makine karşılığında satın alınır; bu da meselenin özünü değiştirir.
Çizim yapmak hızlıdır; yıpranmış bir numunenin önce ölçülmesi gerekir ve bu ölçüm, maliyetin ana belirleyicisidir.
İki parçayı birden satın almak başlangıçta daha fazla maliyet getirir ancak aşınmış bir pinyon dişlisine yeni bir dişli takma ihtiyacını ortadan kaldırır.
Kasa derinliği, çizimdeki göreve uygundur; daha derin kasalar fırında daha fazla zaman kaybına neden olur.
Tamir için bir takım ve bir sezonluk yedek parça farklı fiyatlandırılır.
Spiral konik dişli tahrik sistemlerinde şikayetlerin çoğu dişlerden ziyade montajdan kaynaklanır. Bir montajcının makinede kontrol etmesi gereken üç nokta şunlardır.
Diş kesilir, sertleştirilir ve ardından kendi pinyonuna karşı aşındırılır. Aşındırma işlemi, yüzey boyunca temas sağlar, böylece bitmiş çift birbirinin yerine kullanılabilir değil, birbirine uyumlu olur.
Diş kökünde sürekli bir lif akışı sağlanacak şekilde, neredeyse nihai şekle yakın bir biçimde dövülmüş ham madde.

Delik, yüzeyler ve montaj omuzu tornalanır; bunlar dişlerin kesilip ölçüldüğü referans noktaları haline gelir.

Çizimde belirtilen adım konisine ve montaj mesafesine göre Gleason makinesinde kesilmiş spiral dişler.

Belirtilen yüzey derinliğine ve çekirdek sertliğine ulaşmak için karbonlama, sertleştirme ve temperleme işlemleri.

Dişlinin referans noktasına göre düzgün dönmesi için, sertleştirme işleminden sonra delik ve konumlandırma çapları taşlanmıştır.

Çizime göre kama kanalları, dişler ve delikli yüzeyler işlenmiştir.

İki parça, aşındırıcı bir bileşik ile birbirine sürtülür; bu işlem temas sağlar ve boşluğu ayarlar.

Paketleme sırasında birbirine yapışık kalacak şekilde, setin kimlik numarası ve ısı numarası işaretlenmiştir.

Temizlenmiş, korozyona karşı korunmuş ve iç kutu, karton kutu ve ahşap kasaya paketlenmiştir.
Rota, hangi kontrollerin uygulanacağına karar verir. Her set, dişli merkezinde ölçülür ve çift birbirine geçirilir; sonuçlar dahili olarak saklanmak yerine ürünlerle birlikte verilir.

Çizime göre delik çapı, yüzey çapı ve montaj mesafesi.Boyut raporu

Ham metal çubuğunun kimyasal ve mekanik özellikleri.Malzeme sertifikası

Sertleştirme ve temperleme işleminden sonraki yüzey sertliği.Isıl işlem raporu

Dişteki vaka derinliği ve mikroyapı.Isıl işlem raporu

Taşlama işleminden sonra yan yüzeyde oluşan pürüzlülük, gürültüye neden olur.Pürüzlülük raporu

Dişli ölçüm merkezinde diş hassasiyeti ve salınımı.Doğruluk raporu

Birleştirilmiş çift üzerindeki temas deseni ve boşluk.Ağ oluşturma raporu
Yüksek hızlarda düzgün dik açılı iletim için spiral konik dişliler tercih edilir. Belon bu sektörlere dişli tedarik etmektedir.
 Tarım
 Yapı
 Yiyecek ve İçecek
Şaft açısı düz 90 derece değildir; şaft çifti, traktör şanzımanının gerçekte kullandığı açıya göre kesilmiştir, bu nedenle model numarasından ziyade çizim daha önemlidir.
Evet, eğer diş ve referans noktaları ölçülebilecek kadar iyi durumdaysa. Her iki parça da aşırı derecede aşınmışsa, orijinal geometrinin yeniden oluşturulması gerekir ki bu daha uzun sürer.
Çünkü bu iki dişli temas ve boşluğu paylaşıyor. Aşınmış bir pinyon dişlisine karşı yeni bir dişli genellikle diş kenarı üzerinde döner.
Taşlama işlemi, mukavemetten ziyade temasla ilgilidir. Mukavemet, malzeme ve çizimdeki kasa derinliğinden gelir; taşlama işlemi, bu mukavemetin diş boyunca gerçekten kullanılmasını sağlar.
Çizimi veya aşınmış parçayı, montaj mesafesi ve görev tanımıyla birlikte gönderin. Böylece rota, malzeme ve hassasiyet, makinenin gerçek ihtiyaçlarıyla karşılaştırılarak teyit edilebilir.