Kısa Açıklama:

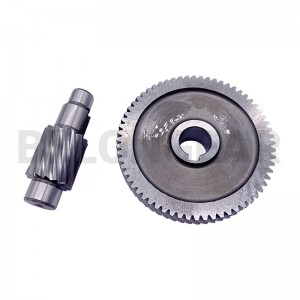
Sarmalpinyon miliYüksek performanslı helisel dişli kutularında temel güç aktarım bileşenidir. Hassas mühendislikle tasarlanmış uzunluğuyla354 mmDişli millerimiz, yüksek hızlı motor girişleri ile ağır hizmet tipi tork çıkışları arasındaki boşluğu kapatmak üzere tasarlanmıştır ve böylece sorunsuz, sessiz ve verimli enerji aktarımı sağlanır.

Malzeme: 18CrNiMo7-6

Isıl İşlem: Karbonlama ve Tavlama

Yüzey sertliği: 56-60 HRC

Çekirdek sertliği: 30-45 HRC


Ürün Detayı

Ürün Etiketleri

Sarmalpinyon miliHelisel dişli kutusundaki kritik yüksek hızlı giriş bileşenidir ve sorunsuz, sessiz çalışma sağlarken torku iletmekten sorumludur.Belon GearBiz, özellikle ağır hizmet tipi endüstriyel redüktörlerde görülen eksenel ve radyal yüklere dayanacak şekilde tasarlanmış, aşırı yüzey sertliği ile çekirdek dayanıklılığını dengeleyen pinyon milleri mühendisliğinde uzmanlaşmış bulunuyoruz.

Çin'in en büyük on dişli üreticisinden biri olarak sahip olduğumuz konumu kullanarak, ham madde dövmesinden son diş taşlamasına kadar dikey olarak entegre üretim sağlıyoruz ve 354 mm uzunluğundaki serimiz gibi her bir milin küresel güç aktarım endüstrisinin en yüksek standartlarını karşılamasını garanti ediyoruz.

354 mm'lik helisel pinyon milinin işlenmesi, uzun bir süre boyunca eşmerkezliliği ve adım doğruluğunu korumak için özel ekipman gerektirir.

  • CNC Dişli Açma ve Taşlama: İlk diş şekillendirme için yüksek hızlı CNC dişli açma yöntemini kullanıyoruz, ardından ISO 6 veya ISO 7 doğruluk derecelerine ulaşmak için hassas taşlama yapıyoruz.
  • Mikro-Geometri Modifikasyonu: 354 mm'lik uygulamalarda olası şaft sapmasını telafi etmek için mühendislerimiz mikro-geometri modifikasyonu uygular.diş kaplaması ve kurşun modifikasyonuBu, yük altında optimum temas düzenini sağlayarak NVH'yi (Gürültü, Titreşim ve Sertlik) azaltır.

Üretim Süreci:

Belon Gear olarak, otomotiv ve endüstriyel uygulamaların yüksek tork ve aşınma direnci gereksinimlerini karşılamak için titiz bir 6 aşamalı üretim protokolü izliyoruz. Mükemmel karbonlama özellikleriyle bilinen 8620 alaşımlı çeliği kullanarak, ham maddeyi yüksek hassasiyetli şanzıman bileşenlerine dönüştürüyoruz.

1. Hassas Dövme: 8620 Külçeden Çubuk Stokuna

Süreç, 8620 ham maddesinin kontrollü bir şekilde dövülmesiyle başlar. Basit dökümden farklı olarak, dövme işlemimiz çeliğin iç tane yapısını iyileştirerek şaftın geometrisiyle uyumlu hale getirir.

2. Ön Isıl İşlem (Normalleştirme veya Su Verme)

Dövme çubuklar, işleme öncesinde özel bir ön ısıl işlemden geçirilir; bu işlem genellikle Normalleştirme veya Su Verme ve Tavlama olarak adlandırılır.

3. CNC Torna İşleme: Kaba Ölçülerin Belirlenmesi

Yüksek hızlı CNC torna tezgahları kullanılarak, dövme çubuk kaba boyutlarına getirilir.

4. Kamalı Dişli Açma: Yüksek Verimli Diş Kesimi (Bu işlem hakkında daha fazla bilgi edinmek isterseniz, videoyu izlemek için tıklayın:https://youtube.com/shorts/80o4spaWRUk)

Bu, mekanik arayüzün oluşturulduğu temel aşamadır. Kama profilini (involüt, paralel veya tırtıklı) kesmek için gelişmiş dişli freze makineleri kullanıyoruz.

5. Karbürleme Isıl İşlemi: "Sert Kabuk, Sağlam İç Çekirdek"

8620, birinci sınıf bir karbonlama çeliğidir. Dişli milleri, yüksek sıcaklıklarda kontrollü, karbonca zengin bir ortama maruz bırakıyoruz.

6. Titiz Testler ve Ölçümleme

Belon Gear'den çıkan hiçbir şaft, "Dijital Denetim"imizden geçmeden piyasaya sürülmez.

Boyutsal ve Eğri Doğruluğu: Brown & Sharpe CMM ve Klingelnberg P serisi ölçüm merkezleri ile doğrulanmıştır.

Metalurjik Bütünlük: Karbonlama derinliğinin tam olarak sizin spesifikasyonlarınıza uygun olduğundan emin olmak için sertlik profili testi ve tane analizi yapıyoruz.

Yüzey Pürüzlülüğü: Japon pürüzlülük test cihazları, Ra değerlerinin yüksek hızlı dönüşün düşük sürtünme gereksinimlerini karşıladığını doğrulamıştır.

dövme
Su verme ve temperleme
yumuşak dönüş
hobi
ısıl işlem
sert dönüş
bileme
test

Üretim Tesisi:

Çin'deki dişli imalat sektörünün en iyi on işletmesinden biri olan ve 1200 uzmanı bulunan Belon, toplamda 31 buluş ve 9 patente sahiptir. Belon, profesyonel üretim ekipmanlarına, ısıl işlem ekipmanlarına ve muayene ekipmanlarına sahiptir.

Ham maddeden nihai ürüne kadar tüm süreçler şirket içinde tamamlanmakta olup, güçlü mühendislik ve kalite ekipleri müşteri gereksinimlerini karşılamayı ve aşmayı hedeflemektedir.

Üretim Tesisi

silindirik aitlik atölyesi
belongear CNC işleme merkezi
ait kulak ısı işlemi
belongear taşlama atölyesi
depo ve paketleme

Denetleme

Ölçüler ve Dişlilerin Kontrolü

Raporlar

Belon, her sevkiyattan önce müşterinin kontrol edip onaylaması için aşağıdaki raporları ve müşterinin talep ettiği kalite raporlarını sağlayacaktır.

1

Paketler

iç

İç Paket

İç (2)

İç Paket

Karton

Karton

ahşap paket

Ahşap Paket

Video gösterimiz

Dişli milleri üretmek için kullanılan frezeleme işlemi nasıl yapılır?

Dişli mili için ultrasonik temizlik nasıl yapılır?

Dişli kama mili

konik dişlilerde dişli açma işlemi

Gleason konik dişli için içten kamalı frezeleme nasıl yapılır?


  • Öncesi:
  • Sonraki:

  • Mesajınızı buraya yazın ve bize gönderin.